Sprężone powietrze w zakładzie – ile kosztuje i gdzie ucieka energia
Spis treści
- Dlaczego sprężone powietrze jest jednym z najdroższych mediów w zakładzie?
- Z czego składa się koszt sprężonego powietrza?
- W których czterech obszarach ucieka energia i od czego zacząć?
- Ile zabierają wycieki sprężonego powietrza?
- Dlaczego za wysokie ciśnienie podnosi rachunek?
- Co sterowanie sprężarek zmienia w zużyciu energii?
- Co dzieje się z ciepłem ze sprężarki?
- Gdzie sprężone powietrze jest używane niewłaściwie?
- Czego ten tekst nie rozstrzyga
- Najczęstsze pytania o koszt sprężonego powietrza
- Źródła
Koszt sprężonego powietrza to w przeważającej części rachunek za prąd, a nie cena sprężarki. W dziesięcioletnim przykładzie amerykańskiego Departamentu Energii energia elektryczna odpowiada za 76% kosztu, sprzęt za 12%, a serwis za kolejne 12%.
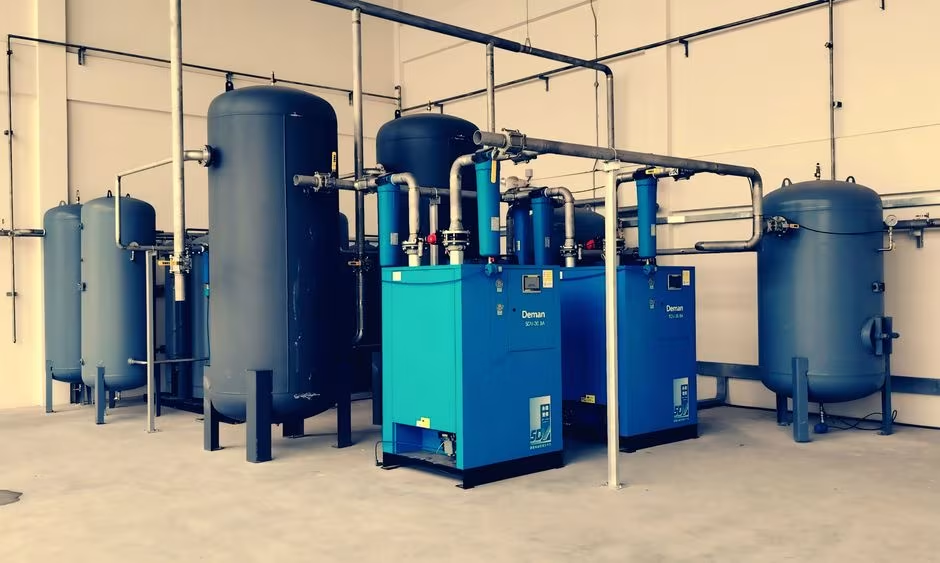
Sprężarkownia pracuje w tle i rzadko ktoś jej pilnuje, a pobiera około 10% energii elektrycznej typowego zakładu przemysłowego. Do narzędzia na hali trafia tylko ułamek tej energii. Reszta zamienia się w ciepło, uchodzi przez nieszczelności albo idzie na sprężanie powietrza mocniej, niż wymaga tego proces.
Poniżej rozkładamy ten koszt na składniki i podajemy wzór, którym da się go policzyć na własnych danych, bez żadnej stawki wziętej z artykułu. Dalej porządkujemy cztery obszary strat – wycieki, ciśnienie, sterowanie i ciepło – w kolejności, w jakiej opłaca się je sprawdzać.
|
Dlaczego sprężone powietrze jest jednym z najdroższych mediów w zakładzie?
Sprężone powietrze jest drogie, bo zakład najpierw kupuje prąd, a potem traci jego większość w samym procesie sprężania. Według US Department of Energy sprawność typowego układu sprężonego powietrza spada nawet do 10–15% (Compressed Air Tip Sheet #1, sierpień 2004, odczyt 15 października 2026).
Ta sama publikacja podaje relację, która tłumaczy skalę zjawiska lepiej niż procent. Aby silnik pneumatyczny oddał jedną jednostkę mocy na wale, do sprężarki trzeba doprowadzić 7–8 jednostek mocy elektrycznej – przykład dotyczy ciśnienia 100 psi, czyli blisko 6,9 bar. Sprężone powietrze nie jest więc źródłem energii, tylko jej nośnikiem o wysokim koszcie przeniesienia.
Przegląd opublikowany w czasopiśmie Energies ocenia sprawność całego układu pneumatycznego, razem z odbiornikami na hali, na 6–10%, a w części analiz na 7–8% (Gryboś i Leszczyński, 2024, 17(6), 1495). To nie jest ta sama liczba co 10–15% u DOE i nie jest z nią sprzeczna, bo granica systemu jest inna. DOE liczy wytworzenie powietrza, Energies dolicza straty w siłownikach i w sposobie ich użycia.
Ile energii elektrycznej zakładu idzie na sprężarkownię?
Około 10%. Taką wartość DOE podaje dla typowego obiektu przemysłowego i dodaje, że w części zakładów wytwarzanie sprężonego powietrza odpowiada za 30% i więcej zużywanego prądu. Ten sam rząd wielkości, do 10% energii elektrycznej przemysłu, powtarza przegląd w Energies dla Stanów Zjednoczonych, Unii Europejskiej, Japonii i Chin.
Udziału w konkretnym zakładzie nie zgaduje się z tych liczb. Czyta się go z podlicznika sprężarkowni albo z profilu obciążenia. Sam licznik godzin pracy sprężarki nie wystarczy, bo nie pokazuje, ile z tych godzin maszyna przepracowała na biegu jałowym. Atlas Copco pisze wprost, że współczynnika obciążenia nie da się odczytać z licznika godzin. Producent zaleca pomiar obejmujący co najmniej tydzień pracy, dobrany tak, by reprezentował typowy tygodniowy cykl (Compressed Air Manual, wydanie 9, odczyt 15 października 2026). Sposób zestawienia takich danych dla całego zakładu opisujemy osobno, przy bilansie energetycznym firmy.
Z czego składa się koszt sprężonego powietrza?
W koszcie sprężonego powietrza dominuje energia elektryczna. W dziesięcioletnim przykładzie DOE odpowiada ona za 76% kosztu całkowitego, a dokumentacja Atlas Copco podaje dla instalacji przemysłowych około 80%.
| Składnik kosztu | Udział w koszcie 10-letnim | Co go podnosi | Źródło i zakres |
|---|---|---|---|
| Energia elektryczna | 76% | godziny pracy, ciśnienie robocze, praca na biegu jałowym, wycieki | DOE, Tip Sheet #1 – przykład dla sprężarki 75 KM, dwie zmiany, 5 dni w tygodniu, 10 lat eksploatacji |
| Zakup i instalacja urządzeń | 12% | wymagana jakość powietrza, okres amortyzacji, infrastruktura pomieszczenia | DOE, ten sam przykład; Atlas Copco wskazuje te same czynniki |
| Serwis i utrzymanie | 12% | tryb pracy pod obciążeniem i na biegu jałowym, jakość powietrza, plan przeglądów | DOE, ten sam przykład; Atlas Copco podaje roczny koszt serwisu na poziomie 5–10% wartości maszyny |
Proporcja 76/12/12 jest wynikiem przykładu o podanych założeniach, nie stałą dla każdej instalacji. Zmienia się razem z liczbą godzin pracy i ceną energii. Kierunek pozostaje jednak ten sam w obu niezależnych źródłach, dlatego tania sprężarka kupiona bez patrzenia na zużycie energii bywa najdroższą decyzją w tym zestawieniu.
Roczny koszt energii DOE zapisuje wzorem, w którym cena energii jest jedną ze zmiennych, a nie liczbą zaszytą w artykule. Moc na wale silnika mnoży się przez liczbę godzin pracy, cenę energii, udział czasu w danym stanie pracy i udział obciążenia, a wynik dzieli przez sprawność silnika w tym stanie. Wersja źródłowa operuje koniami mechanicznymi i przelicza je na kilowaty współczynnikiem 0,746. DOE zwraca przy tym uwagę, że moc na wale bywa wyższa od tej z tabliczki znamionowej, więc trzeba ją wziąć ze specyfikacji urządzenia.
Jak policzyć roczny koszt pracy sprężarki na własnych danych?
- Odczytać moc na wale ze specyfikacji sprężarki, nie z tabliczki znamionowej silnika.
- Rozdzielić rok na dwa stany pracy – pod obciążeniem i na biegu jałowym – i przypisać każdemu liczbę godzin.
- Dla każdego stanu policzyć energię jako moc razy godziny razy udział obciążenia, podzielone przez sprawność silnika w tym stanie.
- Dodać energię osprzętu. Atlas Copco zalicza do zużycia instalacji także filtry wlotowe, wentylatory, pompy, osuszacz i separatory.
- Sumę kilowatogodzin pomnożyć przez cenę energii z własnej faktury, zapisując datę, z której ta cena pochodzi.
Jeśli zakład chce wyrazić koszt w przeliczeniu na metr sześcienny, da się to zrobić bez cudzej stawki. Przykład DOE przyjmuje, że wytworzenie 100 stóp sześciennych powietrza na minutę wymaga około 18 kW. Po przeliczeniu na jednostki metryczne wychodzi 18 kW na blisko 170 m³/h, czyli około 0,11 kWh na metr sześcienny. To wartość wyprowadzona z założenia przyjętego w materiale DOE, a nie pomiar konkretnej instalacji. Własną liczbę zakład uzyska, dzieląc zmierzony pobór mocy przez zmierzoną wydajność, i dopiero ją mnoży przez cenę energii.
Kiedy roczna energia jest już policzona, zostaje pytanie, czy zmiana się opłaci. Rachunek, w którym liczy się prosty okres zwrotu i wartość bieżącą netto, prowadzimy osobno, bo ta sama oszczędność energii daje inny wynik przy różnych założeniach o cenie. Samo sprężone powietrze jest jednym z systemów w szerszej kolejności działań obniżających koszty energii w firmie.
W których czterech obszarach ucieka energia i od czego zacząć?
Energia w instalacji sprężonego powietrza znika w czterech obszarach – wycieki, za wysokie ciśnienie, sposób sterowania sprężarkami i niewykorzystane ciepło sprężania. Warto sprawdzać je w tej kolejności, bo nakład na reakcję rośnie, a pewność efektu maleje.
| Obszar | Co zabiera | Po czym to poznać | Nakład na reakcję |
|---|---|---|---|
| Wycieki | od 10–15% wytworzonego przepływu (Atlas Copco) do 20–30% wydajności sprężarki (DOE) | sprężarka pracuje w nocy i w weekend, choć produkcja stoi | niski – uszczelnienia, szybkozłączki, zawory, odwadniacze |
| Za wysokie ciśnienie | około 8% mocy na każdy dodatkowy bar (Atlas Copco) | duża różnica wskazań manometru w sprężarkowni i przy narzędziu | niski przy samej nastawie, średni przy przebudowie odcinka sieci |
| Sterowanie | praca na częściowym obciążeniu jest mniej sprawna niż na pełnym (DOE) | krótkie cykle, zrzut powietrza, dwie maszyny naraz na biegu jałowym | średni – nastawy, sterownik nadrzędny, zbiornik buforowy |
| Ciepło sprężania | prawie cała doprowadzona energia zamienia się w ciepło (Atlas Copco) | gorące powietrze z pomieszczenia sprężarek wyrzucane na zewnątrz | wysoki – wymiennik, instalacja, stały odbiorca ciepła |
Kolejność ma jeszcze jedno uzasadnienie, techniczne. Wyciek i ciśnienie zmieniają zapotrzebowanie, a sterowanie dopasowuje do niego pracę maszyn, więc ustawianie sterowania przed usunięciem wycieków optymalizuje stan, który i tak zniknie. DOE zapisuje to jako zalecenie – po naprawie wycieków należy ponownie ocenić stronę wytwarzania i skrócić czas pracy sprężarki do zmniejszonego zapotrzebowania. Bez tego kroku maszyna pracuje tyle samo godzin co wcześniej i oszczędność nie pojawia się na rachunku.
Ile zabierają wycieki sprężonego powietrza?
Wycieki zabierają od 10–15% wytworzonego przepływu według dokumentacji Atlas Copco do 20–30% wydajności sprężarki według US Department of Energy, a za realistyczny cel DOE uznaje zejście do 5–10% przepływu w instalacji przemysłowej.
Rozbieżność między tymi zakresami nie jest sprzecznością źródeł. Oba podają swoje liczby z modalnością – Atlas Copco pisze o wartości występującej często, DOE o stracie sięgającej nawet 20–30% wydajności sprężarki. Który koniec zakresu dotyczy danego zakładu, rozstrzyga pomiar, nie wybór wygodniejszej liczby.
Miejsca powstawania nieszczelności DOE wymienia z nazwy, a lista jest krótsza, niż podpowiada intuicja.
- złącza, szybkozłączki i węże,
- przewody, kształtki i połączenia rur,
- zespoły przygotowania powietrza, czyli filtr, regulator i naolejacz,
- odwadniacze kondensatu i zawory,
- kołnierze, uszczelnienia i uszczelnienia gwintów,
- same odbiorniki w punkcie użycia.
Wydatek wycieku rośnie z ciśnieniem zasilania i – co ważniejsze dla priorytetów – z kwadratem średnicy otworu. Przegląd w Energies podaje za Saidurem i współautorami dwie wartości dla ciśnienia 6 bar. Otwór o średnicy 1 mm oznacza stratę około 1500 kWh w roku, a otwór o średnicy 10 mm około 218 500 kWh w roku. Różnica średnicy dziesięciokrotna, różnica straty ponad stukrotna.
Ten sam mechanizm widać w przykładzie DOE. Usunięcie dziesięciu największych nieszczelności, o średnicy jednej czwartej cala, dało w nim prawie 70% całej oszczędności programu, choć wszystkich zlokalizowanych wycieków było sto sześćdziesiąt. Stąd reguła, żeby zaczynać od największych, a nie od najłatwiej dostępnych.
Najprostszy sygnał, jak duży jest sumaryczny wyciek, widać na profilu zużycia powietrza. Atlas Copco opisuje tygodniowy wykres, na którym zużycie spada w przerwach i na nocnej zmianie, ale w weekend utrzymuje się na stałym poziomie, i stawia przy tym pytanie o wyciek. Powietrze pobierane wtedy, gdy zakład nic nie produkuje, nie wykonuje żadnej pracy. Jak te nieszczelności znaleźć w hali i w jakiej kolejności obchodzić instalację, opisujemy w osobnym tekście o wykrywaniu wycieków.
Dlaczego wyciek naprawiony raz wraca po kilku miesiącach?
Bo nieszczelność jest zużyciem, a nie awarią. DOE formułuje to jednym zdaniem – jednorazowa naprawa nie wystarcza – i zaleca wpisanie zapobiegania wyciekom w rutynę zakładu. Program ma pięć elementów. Brak któregokolwiek z nich tłumaczy większość akcji, po których zużycie wraca do poprzedniego poziomu.
- identyfikacja i oznaczanie nieszczelności,
- rejestr z historią zgłoszeń,
- naprawa,
- weryfikacja po naprawie,
- udział pracowników, którzy zgłaszają to, co usłyszą przy maszynie.
Dlaczego za wysokie ciśnienie podnosi rachunek?
Każdy dodatkowy bar ciśnienia roboczego to średnio około 8% więcej mocy pobieranej przez sprężarkę, a przy okazji większy wyciek – tak podaje dokumentacja Atlas Copco. Przegląd w Energies szacuje efekt obniżenia ciśnienia wylotowego na 1% na każde 150 milibarów, co odpowiada mniej więcej 6,7% na bar. Obie wartości są tego samego rzędu, choć nie są tą samą liczbą.
Skalę pokazuje przykład z dokumentacji producenta. Sprężarka o wydajności 300 l/s, której ciśnienie robocze podniesiono o 1 bar, pobiera 6 kW więcej. Przy 4000 godzinach pracy w roku daje to 24 000 kWh rocznie na jednej maszynie, bez żadnej zmiany w produkcji.
Ciśnienie bywa podnoszone nie dlatego, że proces tego wymaga, ale dlatego, że po drodze spada. Atlas Copco zaleca projektować sieć tak, aby spadek ciśnienia między sprężarką a najdalszym odbiorem nie przekraczał 0,1 bar, a spadki w wężach, szybkozłączkach i armaturze liczyć osobno – bo właśnie tam najczęściej powstaje największy. Nadrabianie tego spadku nastawą sprężarki producent nazywa postępowaniem, które zawsze pogarsza ekonomię pracy instalacji, i podaje typowy przypadek podniesienia ciśnienia z 7 na 8 bar.
DOE dodaje rozróżnienie, które w praktyce pozwala zejść o kilka dziesiątych bara. Ciśnienie dopuszczalne dla narzędzia to nie to samo co ciśnienie przez nie wymagane, a producenci podobnych narzędzi podają istotnie różne wartości, więc liczby trzeba wziąć od wytwórcy konkretnego urządzenia. Krok siódmy z listy DOE brzmi jednoznacznie – najpierw obniżyć najwyższe wymaganie w punkcie odbioru, a dopiero potem nastawę w sprężarce.
Niższe ciśnienie zmniejsza też sam wyciek, bo wydatek nieszczelności od niego zależy. Atlas Copco podaje, że obniżenie o 0,3 bar zmniejsza wyciek o 4%, a w instalacji o wydajności 100 m³/min z dwunastoprocentowym wyciekiem daje to około 3 kW mniejszego poboru mocy. Jak dobrać nastawę i czego w niej nie wolno obniżać, rozwijamy w osobnym tekście o ciśnieniu i sterowaniu.
Obniżyć ciśnienie w sprężarce czy naprawić sieć?
Rozstrzyga to, gdzie ciśnienie ginie. Jeżeli manometr w sprężarkowni pokazuje wartość znacznie wyższą niż manometr przy narzędziu, problemem jest sieć – zbyt mała średnica odcinka, zapchany filtr albo zbyt duży spadek na szybkozłączkach. Obniżenie nastawy pogorszy wtedy pracę narzędzia, zamiast przynieść oszczędność. Jeżeli różnica jest mała, a nastawa i tak wysoka, to zwykle ślad po problemie, którego już nie ma, i wtedy obniżenie ciśnienia jest najtańszym możliwym działaniem.
Co sterowanie sprężarek zmienia w zużyciu energii?
Sprężarka pracująca na częściowym obciążeniu jest na ogół mniej sprawna niż ta sama maszyna na obciążeniu pełnym – tak podaje DOE w arkuszu o strategiach sterowania. Sposób sterowania decyduje więc o rachunku na równi z wyciekiem.
Producenci stosują kilka rodzajów regulacji. Każdy inaczej reaguje na spadek zapotrzebowania.
- start-stop oraz load/unload – maszyna przestaje dostarczać powietrze na pewien czas,
- dławienie na wlocie i sterowanie wielostopniowe – maszyna pracuje dalej, ale podaje mniej powietrza,
- regulacja prędkości obrotowej – maszyna zwalnia; realizuje ją przemiennik częstotliwości, w zakładzie nazywany też falownikiem w znaczeniu napędowym, a nie falownikiem instalacji fotowoltaicznej.
Brak koordynacji ma w opisie DOE trzy objawy. Sprężarki pracują przeciwko sobie, wpadają w krótkie cykle albo zrzucają powietrze, a każda z tych sytuacji jest oznaką nieefektywnej pracy układu. Rozwiązaniem w instalacjach wielomaszynowych jest sterowanie nadrzędne, w którym odpowiednia liczba sprężarek pracuje na pełnym obciążeniu, a tylko jedna dociąża układ pracą na obciążeniu częściowym.
Atlas Copco dokłada dwa mechanizmy działające poza samą maszyną. Sterowanie nadrzędne pozwala zaprogramować automatyczne obniżenie ciśnienia w całej instalacji na noc i weekend, czyli wtedy, gdy jedynym odbiorcą bywa wyciek. U sprężarki śrubowej przepływ i pobór mocy są przy tym niemal proporcjonalne do prędkości obrotowej, dlatego ten typ nadaje się do regulacji prędkości lepiej niż pozostałe konstrukcje.
Przegląd w Energies wycenia potencjał silnika o regulowanej prędkości na 1–34% oszczędności, a sam dobór algorytmu sterowania na około 7,5%. Rozpiętość pierwszego zakresu mówi o tym, że efekt zależy od zmienności zapotrzebowania. Instalacja o stałym rozbiorze nie zyska na regulacji prędkości prawie nic, instalacja z wyraźnymi szczytami i postojami zyska dużo.
Osobnym elementem jest zbiornik. DOE opisuje, że krótkie, duże rozbiory powodują wahania ciśnienia, które bierze się za jego niedobór, a źle nastawione sterowanie uruchamia wtedy kolejną maszynę, nadal nie nadążając z nadrobieniem ciśnienia. Dobrze dobrany zbiornik pierwotny oraz zbiornik wtórny umieszczony blisko odbiornika pokrywają taki rozbiór bez dokładania wydajności sprężarek. Wątek doboru napędu i regulacji prędkości rozwijamy z kolei przy napędach elektrycznych w zakładzie.
Po czym poznać, że sprężarki pracują przeciwko sobie?
- Dwie maszyny pracują równocześnie, a żadna nie osiąga pełnego obciążenia.
- Sprężarka włącza się i wyłącza częściej, niż przewiduje dopuszczalna częstotliwość cykli z dokumentacji.
- Z zaworu upustowego słychać powietrze wypuszczane do atmosfery przy pełnym ciśnieniu w zbiorniku.
- Ciśnienie w sieci wyraźnie się waha, a reakcją na to było dotąd podniesienie nastawy.
Co dzieje się z ciepłem ze sprężarki?
Prawie cała energia doprowadzona do sprężarki zamienia się w ciepło, a według dokumentacji Atlas Copco od 90 do 94% tej energii da się odzyskać – pod warunkiem, że zakład ma stałe zapotrzebowanie na ciepło.
Sprężanie podnosi temperaturę powietrza, a zanim powietrze wejdzie do sieci, ciepło trzeba z niego odebrać w chłodnicy. W instalacji bez odzysku to ciepło opuszcza pomieszczenie sprężarek i znika w otoczeniu, choć fizycznie jest tą samą energią, za którą zakład zapłacił w rachunku za prąd. Producent podaje przykład odzysku na poziomie 94% w postaci wody o temperaturze 90 stopni z bezolejowej sprężarki śrubowej oraz typowy zwrot z inwestycji w odzysk w ciągu 1–3 lat. Przegląd w Energies ocenia oszczędność z odzysku ciepła na 2–25% i zalicza go do działań o wysokiej stosowalności.
Warunek o stałym zapotrzebowaniu nie jest drobnym zastrzeżeniem. Odzysk ma sens wtedy, gdy zapotrzebowanie na ciepło jest względnie stałe i leży blisko sprężarkowni – Atlas Copco wskazuje odległość, ciągłość odbioru i wielkość zapotrzebowania jako czynniki rozstrzygające. Instalacja bez odbiorcy ciepła nie zwróci się, choćby odzysk technicznie sięgał 94%, bo odzyskana energia nie zastąpi wtedy żadnego innego paliwa. Sposoby odzysku, czyli wybór między powietrzem a wodą, podłączenie do obiegu powrotnego i ograniczenia odległości, opisujemy w osobnym tekście o odzysku ciepła ze sprężarek.
Gdzie sprężone powietrze jest używane niewłaściwie?
Niewłaściwe zastosowanie to w definicji DOE każde użycie sprężonego powietrza do pracy, którą da się wykonać skuteczniej albo taniej inną metodą. Właśnie tam leży najtańsza oszczędność, bo zmiana dotyczy odbiornika na hali i nie wymaga nakładu na sprężarkownię.
| Zastosowanie potencjalnie niewłaściwe | Alternatywa wskazana przez DOE |
|---|---|
| Przedmuchiwanie, czyszczenie, osuszanie, chłodzenie procesu | dmuchawy niskociśnieniowe, wentylatory elektryczne, szczotki i zmiotki, dysze o wysokiej sprawności |
| Chłodzenie ludzi (pracowników) | wentylatory elektryczne |
| Generowanie podciśnienia | osobna pompa próżniowa albo instalacja centralna |
| Barbotaż, napowietrzanie, rozpylanie | dmuchawy niskociśnieniowe, mieszalniki |
| Napowietrzanie zbiornika pod ciśnieniem (padding) | dmuchawy niskiego i średniego ciśnienia |
| Mieszalnik napędzany silnikiem pneumatycznym | mieszalnik z silnikiem elektrycznym |
| Pompy membranowe | właściwy regulator i sterowanie prędkością, pompa elektryczna |
| Chłodnice wirowe z otwartą rurką, bez termostatu | wymiennik powietrze-powietrze lub klimatyzator, uzupełnienie chłodnicy o termostat |
| Maszyna czasowo odstawiona w cyklu produkcyjnym | zawór odcinający na wlocie powietrza |
| Maszyna wycofana z użycia | odłączenie zasilania powietrzem |
DOE wskazuje przy tym wyjątki od tego zalecenia. Pracę silnika pneumatycznego zwykle wykona taniej silnik elektryczny, ale nie w strefie zagrożonej wybuchem. Pompa membranowa bywa uzasadniona przy mediach ściernych, jeżeli dostanie regulator ciśnienia i odcięcie powietrza. Przed każdą podmianą trzeba też ustalić najniższe ciśnienie, przy którym dana operacja nadal działa – inaczej alternatywa okaże się za słaba i wróci stary sposób.
Przykład z zakładu montażu samochodów opisany przez DOE pokazuje, ile z tego wychodzi w praktyce. Zmieniono tam cztery pozycje – otwarte pistolety przedmuchowe, generator podciśnienia, chłodzenie ludzi i siłowniki pneumatyczne. Po zastąpieniu ich dyszami, pompą próżniową z napędem elektrycznym, wentylatorami i siłownikami elektrycznymi szczytowy rozbiór spadł o 2700 stóp sześciennych na minutę, czyli o około 4590 m³/h. Trzy z tych pozycji zeszły do zera, bo sprężone powietrze nie było tam potrzebne w ogóle.
Czym zastąpić przedmuchiwanie i chłodzenie sprężonym powietrzem?
Wybór zależy od tego, co w danym miejscu jest naprawdę potrzebne – siła strumienia, jego zasięg albo czystość powietrza. Tam, gdzie liczy się strumień o dużej objętości i niskim ciśnieniu, pracę wykona dmuchawa albo wentylator. Tam, gdzie potrzebny jest punktowy, mocny strumień, zostaje sprężone powietrze, ale podane dyszą o wysokiej sprawności zamiast otwartą rurką. Chłodzenie ludzi i chłodzenie procesu DOE wymienia osobno i w obu przypadkach wskazuje rozwiązania elektryczne, przy chłodzeniu ludzi dodając, że użycie do tego sprężonego powietrza może być nie tylko drogie, ale i niebezpieczne.
Czego ten tekst nie rozstrzyga
Ten tekst pomaga rozpoznać obszar strat i policzyć energię na własnych danych. Nie podaje nastaw dla konkretnej instalacji ani żadnych kwot.
- Metody wykrywania wycieków, od detektora ultradźwiękowego do obchodu instalacji, opisujemy osobno.
- Nastawy ciśnienia i dobór sterowania w szczegółach to materiał na odrębny tekst.
- Odzysk ciepła ze sprężarek rozwijamy w osobnym opracowaniu.
- Ceny i stawki energii nie wchodzą do tego tekstu, bo zmieniają się szybciej niż artykuł. Cena do rachunku pochodzi z własnej faktury, a przy wyniku warto zapisać datę, z której ta cena pochodzi.
- Moc umowna, taryfy i energia bierna wpływają na rachunek, ale są odrębnymi zagadnieniami i nie rozstrzygamy ich tutaj.
- Treść norm ISO 1217, do której odwołuje się porównywanie danych sprężarek, oraz ISO 8573-1, która opisuje klasy czystości powietrza, jest płatna. Podajemy wyłącznie ich rolę.
Sprężarkownia jest jednym z systemów zakładu, więc kolejność prac warto ustalać z myślą o całym zakładzie. Mapa systemów w zakładzie pokazuje, które pozycje zwykle wyprzedzają sprężone powietrze i dlaczego pomiar poprzedza każdą decyzję o modernizacji.
Najczęstsze pytania o koszt sprężonego powietrza
Ile kosztuje 1 m³ sprężonego powietrza?
Tyle, ile w danym zakładzie kosztuje energia potrzebna do jego wytworzenia, więc jedna liczba dla wszystkich nie istnieje. Punktem odniesienia jest zużycie jednostkowe. Z założenia przyjętego w materiale US Department of Energy, czyli około 18 kW na 100 stóp sześciennych na minutę, wychodzi około 0,11 kWh na metr sześcienny. Tę wartość mnoży się przez cenę energii z własnej faktury, a dokładniejszy wynik daje podzielenie zmierzonego poboru mocy przez zmierzoną wydajność sprężarki.
Ile prądu zużywa sprężarka?
Zużycie wylicza się z mocy na wale silnika, liczby godzin pracy i udziału czasu w pracy pod obciążeniem oraz na biegu jałowym, podzielonych przez sprawność silnika w każdym z tych stanów. Moc na wale bywa wyższa niż wartość z tabliczki znamionowej, dlatego DOE zaleca brać ją ze specyfikacji urządzenia. Do zużycia układu dolicza się osprzęt, czyli osuszacz, filtry, wentylatory i pompy.
Ile energii zabierają wycieki sprężonego powietrza?
Od 10 do 15% wytworzonego przepływu według dokumentacji Atlas Copco, a według US Department of Energy często nawet 20 do 30% wydajności sprężarki. Za realistyczny cel DOE uznaje zejście do 5–10% przepływu. Pojedynczy otwór o średnicy 1 mm to około 1500 kWh rocznie, a otwór 10 mm około 218 500 kWh rocznie przy ciśnieniu 6 bar.
Jakie ciśnienie ustawić w instalacji sprężonego powietrza?
Najniższe, przy którym najbardziej wymagający odbiornik nadal pracuje poprawnie, a nie najwyższe dopuszczalne dla narzędzi. Każdy dodatkowy bar to średnio około 8% więcej mocy pobieranej przez sprężarkę według Atlas Copco. Kolejność też ma znaczenie, bo DOE zaleca najpierw obniżyć najwyższe wymaganie w punkcie odbioru, a dopiero potem nastawę w sprężarce. Jeśli ciśnienie spada w sieci, nastawa nie jest właściwym miejscem naprawy.
Czy warto odzyskiwać ciepło ze sprężarki?
Wtedy, gdy zakład ma stałe i położone blisko sprężarkowni zapotrzebowanie na ciepło. Potencjał jest wysoki, bo prawie cała energia doprowadzona do sprężarki zamienia się w ciepło, a Atlas Copco podaje możliwy odzysk na poziomie 90–94% i zwrot z inwestycji w ciągu 1–3 lat. Bez stałego odbiorcy ciepła odzyskana energia nie zastąpi żadnego paliwa i inwestycja się nie zwróci.
Czym zastąpić przedmuchiwanie sprężonym powietrzem?
Dmuchawą niskociśnieniową, wentylatorem elektrycznym albo mechanicznym czyszczeniem, a tam gdzie potrzebny jest punktowy strumień, dyszą o wysokiej sprawności zamiast otwartej rurki. US Department of Energy wymienia przedmuchiwanie, czyszczenie, osuszanie i chłodzenie procesu wśród zastosowań potencjalnie niewłaściwych, bo tę samą pracę wykonuje taniej inne urządzenie. Przed podmianą trzeba ustalić najniższe ciśnienie, przy którym operacja nadal działa.
Źródła
- Determine the Cost of Compressed Air for Your Plant – Compressed Air Tip Sheet #1 – U.S. Department of Energy, Office of Energy Efficiency and Renewable Energy, Industrial Technologies Program, sierpień 2004 (odczyt 15 października 2026); udział sprężonego powietrza w zużyciu prądu, sprawność układu, wzór kosztu rocznego, struktura kosztu dziesięcioletniego
- Eliminate Inappropriate Uses of Compressed Air – Compressed Air Tip Sheet #2 – U.S. Department of Energy, sierpień 2004 (odczyt 15 października 2026); zastosowania niewłaściwe i alternatywy
- Minimize Compressed Air Leaks – Compressed Air Tip Sheet #3 – U.S. Department of Energy, sierpień 2004 (odczyt 29 września i 15 października 2026); udział wycieków, miejsca powstawania, program zapobiegania
- Compressed Air System Control Strategies – Compressed Air Tip Sheet #7 oraz Stabilizing System Pressure – Compressed Air Tip Sheet #8 – U.S. Department of Energy, sierpień 2004 (odczyt 15 października 2026); tryby sterowania, sterowanie nadrzędne, zbiorniki i stabilizacja ciśnienia
- Engineer End Uses for Maximum Efficiency – Compressed Air Tip Sheet #10 oraz Alternative Strategies for Low-Pressure End Uses – Compressed Air Tip Sheet #11 – U.S. Department of Energy, sierpień 2004 (odczyt 15 października 2026); dopuszczalne a wymagane ciśnienie w punkcie odbioru, kolejność naprawy ciśnienia, alternatywy dla zastosowań niskociśnieniowych, ostrzeżenie o chłodzeniu ludzi
- Compressed Air Manual, wydanie 9 – Atlas Copco, dokumentacja producenta sprężarek (odczyt 15 października 2026); udział energii w koszcie, wpływ ciśnienia na moc, wycieki, spadek ciśnienia w sieci, odzysk ciepła, koszt serwisu
- A Review of Energy Overconsumption Reduction Methods in the Utilization Stage in Compressed Air Systems – Gryboś D., Leszczyński J.S., Energies 2024, 17(6), 1495, DOI 10.3390/en17061495, publikacja w otwartym dostępie (odczyt 15 października 2026); udział w zużyciu energii przemysłu, sprawność układu pneumatycznego, zestawienie potencjałów oszczędności
- Normy przywołane wyłącznie z nazwy i roli, bez cytowania treści, ponieważ ich treść jest płatna – ISO 1217 (warunki podawania danych sprężarek) oraz ISO 8573-1 (klasy czystości sprężonego powietrza)
Przeczytaj również
Ciepło odpadowe w przedsiębiorstwie – skąd się bierze i jak je odzyskać
Ciepło odpadowe w zakładzie to ciepło tracone z procesów i urządzeń, którego nikt nie wykorzystał; w przemyśle ucieka w ten sposób od 20 do 50% doprowadzonej energii…
Oświetlenie w firmie – modernizacja na LED i sterowanie w hali, magazynie i biurze
Oszczędność z modernizacji oświetlenia nie jest stałym procentem, tylko wynikiem prostego rachunku – różnicę mocy między starą a nową oprawą mnoży się przez roczny…